
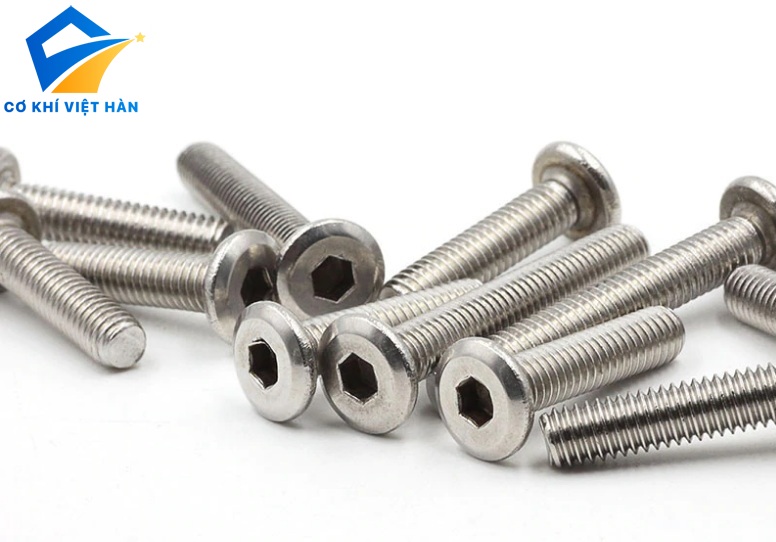
Trong thiết kế cơ khí chính xác, nhiều vị trí ghép nối đòi hỏi bề mặt phôi phải phẳng lì sau lắp ráp. Bu lông inox lục giác chìm đầu dẹt là chi tiết cơ khí chuyên dụng giải quyết yêu cầu này. Chi tiết sở hữu phần đầu phẳng cùng cổ nón vát ôm khít vào lỗ khoét phễu.
Sản phẩm này thường được gọi trong thương mại là vít lục giác chìm đầu bằng. Cấu tạo hốc sáu cạnh bên trong giúp người thợ thao tác thuận tiện bằng cây lục lăng. Bài viết dưới đây tổng hợp chi tiết thông tin kỹ thuật về cấu tạo, quy cách và hướng dẫn lựa chọn sản phẩm.
—
1. Bu lông inox lục giác chìm đầu dẹt là gì?
Bu lông inox lục giác chìm đầu dẹt là chi tiết lắp xiết bằng thép không gỉ có phần đầu mũ phẳng. Trong tài liệu kỹ thuật, chi tiết mang các đặc trưng nhận diện riêng biệt sau đây:
1.1. Khái niệm và các cách gọi tên thương mại
Bu lông inox lục giác chìm đầu dẹt là loại vít ren ngoài có mặt trên phẳng hoàn toàn. Tại Việt Nam, sản phẩm thường được gọi là bu lông đầu dẹt, vít lục giác chìm đầu bằng hay bu lông đầu phễu. Tên tiếng Anh của sản phẩm là flat head hex socket screw hoặc countersunk socket screw.
Thuật ngữ “đầu dẹt” xuất phát từ hình dạng mặt trên của mũ ốc phẳng dẹt ngang. Cách gọi này giúp phân biệt rõ ràng với các dạng đầu lồi như đầu trụ tròn hay đầu dù cong.
1.2. Bản chất kỹ thuật của phần đầu vát nón
Điểm mấu chốt của bu lông đầu dẹt nằm ở phần cổ tiếp giáp giữa mặt phẳng trên và thân ren. Phần cổ này được vát nghiêng tạo thành hình nón cụt với góc mở tiêu chuẩn 90 độ.
Khi lắp ráp, phần nón vát này chìm gọn vào miệng lỗ khoan loe miệng tương ứng trên phôi. Thiết kế này giúp truyền lực ép đều theo cả phương dọc trục và phương góc nghiêng.
1.3. Nhận diện trong nhóm vít lục giác chìm
Trong nhóm vít lục giác chìm, dòng đầu dẹt có tính năng giấu đầu nổi bật nhất. Mặt phẳng trên của đầu bu lông nằm ngang bằng hoặc hơi chìm nhẹ dưới bề mặt tấm kim loại.
Đặc tính này ngăn chặn hiện tượng vướng víu vào các bộ phận chuyển động trượt lướt qua bên trên. Chi tiết mang lại tính thẩm mỹ cao cho các kết cấu khung vỏ máy móc hiện đại.
—
2. Cấu tạo của bu lông inox lục giác chìm đầu dẹt
Cấu tạo của một chiếc bu lông đầu dẹt gồm ba bộ phận hình học được đúc dập liền khối. Toàn bộ các bộ phận đều đồng trục tâm với nhau nhằm đảm bảo độ cân bằng tải:
2.1. Phần đầu dẹt nón vát
Phần đầu bu lông có dạng hình nón cụt lộn ngược với mặt đáy lớn phẳng nằm ở trên cùng. Mặt phẳng trên có đường kính dk được gia công nhẵn bóng, không có cạnh sắc nhọn.
Mặt sườn bên dưới vát nghiêng đều đặn tạo thành góc côn tiêu chuẩn 90 độ. Mặt côn này đóng vai trò là mặt tỳ đè chịu lực chính ép chặt xuống miệng lỗ phôi.
2.2. Hốc lục giác chìm dẫn động
Hốc lục giác sáu cạnh được dập sâu vào chính giữa tâm của mặt phẳng đầu bu lông. Kích thước hốc sáu cạnh ký hiệu là s, tương thích với kích thước của cây khóa lục giác.
Độ sâu của hốc lục giác ký hiệu là t, được tính toán vừa vặn với chiều cao đầu k. Thiết kế này đảm bảo mũi vặn bám chắc chắn mà không làm thủng hoặc yếu chân cổ bu lông.
2.3. Phần thân trụ tiện ren ngoài
Thân bu lông là trục kim loại đặc hình trụ tròn đồng tâm kéo dài từ đáy cổ nón vát. Bề mặt thân được cán ren hệ mét tiêu chuẩn bước thô hoặc bước mịn tùy quy cách.
Tùy theo độ dài tổng thể, thân bu lông có thể được gia công ren suốt hoặc ren lửng. Đầu mút đuôi ren được vát mép phẳng nhẹ để người thợ dễ dàng định vị vào lỗ ren trong.
—
3. Thông số kỹ thuật bu lông inox lục giác chìm đầu dẹt
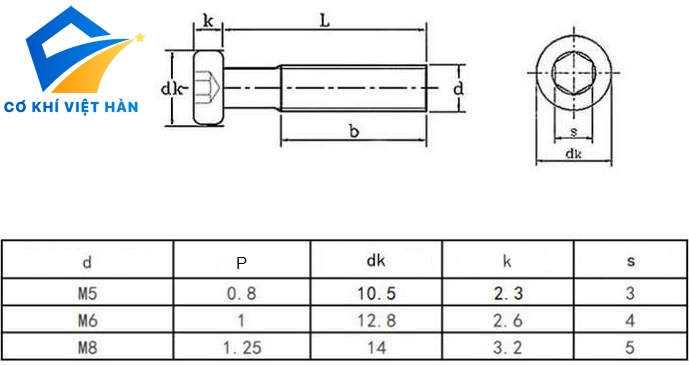
Thông số kỹ thuật của sản phẩm được chuẩn hóa theo hệ thống tiêu chuẩn quốc tế nghiêm ngặt. Bảng dưới đây cung cấp các chỉ tiêu quy cách cơ bản của dòng bu lông này:
3.1. Bảng thông số kỹ thuật tổng quát
| Thông số kỹ thuật | Chi tiết quy cách |
|---|---|
| Tên sản phẩm | Bu lông inox lục giác chìm đầu dẹt (Vít đầu bằng / Countersunk screw) |
| Kiểu đầu mũ | Đầu dẹt phẳng, cổ nón vát góc 90 độ (Flat countersunk head) |
| Kiểu dẫn động siết | Hốc lục giác chìm sáu cạnh (Hexagon socket) |
| Tiêu chuẩn tham chiếu | DIN 7991 (tiêu chuẩn cũ) / ISO 10642 (tiêu chuẩn hiện hành) |
| Hệ ren gia công | Ren hệ mét tiêu chuẩn bước thô (Metric coarse thread) |
| Dải đường kính ren danh nghĩa (d) | Phổ biến từ M3 đến M20 (hoặc quy cách lớn hơn theo đơn đặt hàng) |
| Chiều dài danh định (L) | Đo toàn bộ chiều dài từ mặt phẳng đầu đến đuôi ren |
| Vật liệu sản xuất | Thép không gỉ Austenitic: Inox 201, Inox 304, Inox 316 |
| Bề mặt hoàn thiện | Sáng mờ hoặc sáng bóng cơ học, làm sạch dầu mỡ |
| Dụng cụ thao tác | Khóa lục giác (lục lăng), đầu tuýp lục giác chuyên dụng |
3.2. Bảng kích thước hình học tham khảo theo tiêu chuẩn
Tiêu chuẩn DIN 7991 và ISO 10642 quy định chặt chẽ đường kính đầu dk, chiều cao k và cỡ khóa s. Bảng dưới đây cung cấp thông số kỹ thuật tham khảo cho các kích thước ren thô thông dụng:
| Quy cách ren (d) | Bước ren P (mm) | Đường kính đầu dk tối đa (mm) | Chiều cao đầu k tối đa (mm) | Cỡ khóa lục giác s (mm) | Độ sâu hốc t tối thiểu (mm) |
|---|---|---|---|---|---|
| M3 | 0.50 | 6.0 | 1.7 | 2.0 | 1.2 |
| M4 | 0.70 | 8.0 | 2.3 | 2.5 | 1.8 |
| M5 | 0.80 | 10.0 | 2.8 | 3.0 | 2.3 |
| M6 | 1.00 | 12.0 | 3.3 | 4.0 | 2.5 |
| M8 | 1.25 | 16.0 | 4.4 | 5.0 | 3.5 |
| M10 | 1.50 | 20.0 | 5.5 | 6.0 | 4.4 |
| M12 | 1.75 | 24.0 | 6.5 | 8.0 | 4.6 |
| M16 | 2.00 | 30.0 | 8.5 | 10.0 | 5.6 |
| M20 | 2.50 | 36.0 | 10.5 | 12.0 | 6.5 |
3.3. Quy ước đo chiều dài danh định đặc thù
Người mua cần đặc biệt lưu ý quy ước đo chiều dài của bu lông lục giác chìm đầu dẹt. Khác với bu lông đầu trụ, chiều dài danh định L của đầu dẹt bao gồm toàn bộ chiều cao đầu mũ.
Chiều dài được đo từ mặt phẳng trên cùng của đầu mũ đến điểm cuối cùng của thân ren. Quy ước này phản ánh đúng chiều sâu của lỗ bắt bu lông khi khoan chìm hoàn toàn vào phôi.
—
4. Tiêu chuẩn kỹ thuật áp dụng cho bu lông đầu dẹt
Việc nắm vững các tiêu chuẩn sản xuất giúp kỹ sư lựa chọn đúng quy cách tương thích cho bản vẽ. Hai tiêu chuẩn dưới đây là căn cứ kỹ thuật chính cho dòng sản phẩm này:
4.1. Tiêu chuẩn DIN 7991 và thực trạng hiện hành
DIN 7991 là tiêu chuẩn công nghiệp của Đức quy định về vít lục giác chìm đầu bằng vát nón. Đây là mã ký hiệu thương mại phổ biến nhất trên thị trường phụ kiện lắp xiết kim loại.
Theo tổ chức DIN Media, tiêu chuẩn DIN 7991 hiện nay đã ở trạng thái rút bỏ (WITHDRAWN). Việc rút bỏ nằm trong lộ trình chuyển đổi đồng bộ sang tiêu chuẩn quốc tế ISO.
4.2. Tiêu chuẩn quốc tế ISO 10642 thay thế tương ứng
Tiêu chuẩn ISO 10642 hiện là văn bản tiêu chuẩn quốc tế hiện hành thay thế cho DIN 7991. Tiêu chuẩn quy định cấp sản phẩm A với độ chính xác cao về kích thước và góc côn.
Về cơ bản, kích thước hình học bao ngoài giữa DIN 7991 và ISO 10642 có độ tương đồng lớn. Người thi công có thể an tâm sử dụng thay thế lẫn nhau trong hầu hết các kết cấu máy.
4.3. Tiêu chuẩn cơ tính inox ISO 3506-1
Cơ tính của bu lông inox đầu dẹt được quản lý theo tiêu chuẩn quốc tế ISO 3506-1. Vật liệu inox thường được phân cấp độ bền như A2-70 (Inox 304) hoặc A4-70 (Inox 316).
Con số 70 biểu thị giới hạn bền kéo tối thiểu danh nghĩa của vật liệu đạt mức 700 N/mm2. Cần lưu ý rằng do cấu tạo cổ nón vát mỏng, khả năng chịu tải của đầu dẹt có thể thấp hơn đầu trụ.
—
5. Phân tích vật liệu chế tạo: Inox 201, 304 và 316
Bu lông đầu dẹt được sản xuất từ nhiều mác thép không gỉ để thích ứng với từng môi trường làm việc. Việc chọn đúng mác thép giúp cân bằng giữa độ bền và chi phí đầu tư:
5.1. Bu lông đầu dẹt Inox 201
Inox 201 là lựa chọn có độ cứng cơ học tốt và chi phí đầu tư kinh tế nhất trong hệ inox. Hàm lượng niken thấp khiến khả năng chống oxy hóa của mác thép này ở mức cơ bản.
Sản phẩm phù hợp cho các mối ghép bên trong nhà xưởng khô ráo hoặc đồ nội thất văn phòng. Người dùng không nên lắp đặt Inox 201 tại các vị trí ngoài trời có độ ẩm cao.
5.2. Bu lông đầu dẹt Inox 304
Inox 304 là mác thép không gỉ Austenitic được sử dụng phổ biến nhất trên thị trường hiện nay. Vật liệu chống oxy hóa tốt trong môi trường nước ngọt và điều kiện thời tiết ngoài trời.
Sản phẩm giữ được bề mặt sáng bóng tự nhiên và không bị ố rỉ trong điều kiện dân dụng. Đây là dòng bu lông tiêu chuẩn cho hầu hết các cụm máy móc công nghiệp nhẹ.
5.3. Bu lông đầu dẹt Inox 316
Inox 316 được bổ sung thêm nguyên tố Molypden giúp nâng cao khả năng kháng ăn mòn cục bộ. Mác thép này chống chịu vượt trội trước sự xâm thực của hơi muối biển và hóa chất nhẹ.
Sản phẩm thường được chỉ định cho các công trình ven biển, giàn khoan hoặc thiết bị xử lý nước. Chi tiết duy trì độ bền liên kết an toàn trong các môi trường hóa chất khắt khe.
5.4. Bảng đối chiếu đặc tính các mác vật liệu
Bảng dưới đây so sánh các tiêu chí kỹ thuật giữa ba mác inox chế tạo bu lông lục giác chìm đầu dẹt:
| Tiêu chí so sánh | Bu lông Inox 201 | Bu lông Inox 304 | Bu lông Inox 316 |
|---|---|---|---|
| Mác vật liệu | Thép không gỉ mác Inox 201 | Thép không gỉ mác Inox 304 | Thép không gỉ mác Inox 316 |
| Khả năng chống rỉ | Mức cơ bản, dễ ố vàng khi ẩm | Tốt ngoài trời và môi trường ẩm nhẹ | Kháng ăn mòn hơi muối và hóa chất tốt |
| Môi trường phù hợp | Môi trường khô ráo bên trong nhà | Công trình cơ điện, ngoài trời thông thường | Công trình ven biển, hóa chất, hàng hải |
| Chi phí vật tư | Chi phí kinh tế nhất trong hệ inox | Mức chi phí vừa phải, rất thông dụng | Mức giá thành cao hơn do chứa Molypden |
—
6. Yêu cầu kỹ thuật gia công lỗ chìm (Countersunk)
Để bu lông đầu dẹt phát huy tối đa tính năng giấu đầu, quy trình gia công lỗ phải đạt độ chuẩn xác cao. Dưới đây là các yêu cầu kỹ thuật then chốt khi tạo lỗ phôi:
6.1. Nguyên lý tạo mặt phẳng không cấn gờ
Mục đích của việc dùng bu lông đầu dẹt là tạo ra một mặt phẳng lắp ráp trơn tru hoàn hảo. Muốn đạt được điều đó, lỗ khoan trên tấm phôi kim loại bắt buộc phải qua bước khoét loe miệng.
Mép nón của đầu bu lông sẽ tỳ khít hoàn toàn vào bề mặt nón của lỗ khoan vát. Sau khi siết chặt, mặt phẳng đầu bu lông sẽ nằm ngang bằng với bề mặt tấm phôi.
6.2. Kỹ thuật khoan vát góc 90 độ chuẩn xác
Người thợ gia công cần sử dụng mũi khoan vát mép (countersink drill bit) có góc mở đúng 90 độ. Góc vát của mũi khoan phải trùng khớp hoàn toàn với góc côn của cổ bu lông.
Đường kính miệng vát trên phôi phải bằng hoặc lớn hơn đường kính đầu dk khoảng 0.2 mm. Kích thước này đảm bảo mép đầu mũ không bị nhô cao lên khỏi bề mặt sau khi siết chặt.
6.3. Trường hợp đầu dẹt không nằm phẳng hoàn toàn
Bu lông đầu dẹt không thể tự động nằm phẳng nếu lỗ khoan chỉ là lỗ tròn thẳng thông thường. Nếu bắt vào lỗ không khoét vát, toàn bộ phần nón vát sẽ nhô cao lên tạo gờ sắc nguy hiểm.
Trường hợp góc vát của lỗ bị lệch (ví dụ dùng mũi vát 60 độ hoặc 120 độ) cũng gây lỗi tiếp xúc. Khi đó, bu lông chỉ tiếp xúc theo một đường chu vi hẹp, làm giảm lực ép kẹp chặt.
—
7. So sánh đầu dẹt với các dạng đầu lục giác chìm khác
Mỗi biên dạng đầu mũ phục vụ một điều kiện không gian và khả năng chịu tải cơ học riêng biệt. Bảng dưới đây phân định ranh giới kỹ thuật giữa các sản phẩm:
7.1. Bảng đối chiếu các dạng đầu mũ lục giác chìm
| Tiêu chí so sánh | Bu lông đầu dẹt (DIN 7991) | Bu lông đầu trụ (DIN 912) | Bu lông đầu dù (ISO 7380) |
|---|---|---|---|
| Hình thái đầu mũ | Mặt phẳng, cổ nón vát góc 90° | Khối trụ tròn, mặt đáy phẳng | Hình chỏm cầu dẹt tròn cong |
| Dạng lỗ gia công | Khoét lỗ phễu côn 90 độ | Khoét lỗ bậc trụ tròn thẳng đứng | Lỗ khoan trơn thông thường |
| Vị trí đầu sau lắp | Nằm phẳng ngang mặt phôi | Chìm trong lỗ bậc hoặc nổi gồ | Bắt nổi trên bề mặt phôi mỏng |
| Khả năng chịu lực kẹp | Mức trung bình do cổ vát mỏng | Rất cao, chịu mô-men siết lớn | Mức trung bình, thẩm mỹ cao |
7.2. So sánh với bu lông đầu trụ DIN 912
Bu lông đầu trụ sở hữu phần đầu mũ dày dặn và mặt tỳ phẳng tạo lực kẹp ép rất lớn. Tuy nhiên, muốn giấu đầu trụ đòi hỏi chiều dày tấm phôi phải đủ lớn để khoét lỗ bậc sâu.
Bu lông đầu dẹt chiếm ít chiều sâu phôi hơn nhờ góc nón vát mở rộng sang hai bên. Đổi lại, hốc lục giác của đầu dẹt nông hơn nên không chịu được mô-men siết lớn bằng đầu trụ.
7.3. So sánh với bu lông đầu dù ISO 7380
Bu lông đầu dù có mặt tỳ phẳng bên dưới nên chỉ cần bắt trên các lỗ khoan thẳng thông thường. Đầu mũ tròn nhẵn nhô nổi nhẹ lên bề mặt, không đòi hỏi bước khoan khoét vát miệng lỗ.
Bu lông đầu dẹt đòi hỏi quy trình gia công lỗ phức tạp hơn nhưng tạo được độ phẳng tuyệt đối. Lựa chọn dạng đầu nào phụ thuộc trực tiếp vào yêu cầu chuyển động trên bề mặt phôi.
—
8. Ứng dụng thực tế của bu lông inox lục giác chìm đầu dẹt
Nhờ đặc tính giấu đầu phẳng phiu và vẻ ngoài tinh tế, sản phẩm xuất hiện trong nhiều ngành:
8.1. Lắp ráp thiết bị cơ khí và khuôn mẫu
Trong ngành khuôn ép nhựa và khuôn đột dập, bu lông đầu dẹt dùng cố định các tấm dẫn hướng. Mặt phẳng đầu bu lông giúp các thanh trượt di chuyển lướt qua êm ái mà không bị kẹt rãnh.
Chi tiết cũng được ứng dụng nhiều trong các cơ cấu máy tự động hóa và cánh tay robot. Việc giấu đầu ốc giúp bảo vệ các đường dây khí nén và cáp điện không bị cọ xát rách vỏ.
8.2. Ngành đồ gỗ nội thất và phụ kiện kiến trúc
Bu lông đầu dẹt là lựa chọn số một trong lắp ráp bàn ghế gỗ, tủ kệ và khung nhôm kính cao cấp. Mũ ốc nằm phẳng chìm vào thớ gỗ tạo bề mặt mịn màng và thẩm mỹ cho sản phẩm nội thất.
Người dùng khi tựa tay hoặc lau chùi bàn ghế sẽ không cảm thấy gờ ốc nhô lên gây khó chịu. Vật liệu inox sáng bóng giúp sản phẩm không bị hoen ố làm mất giá trị món đồ gỗ.
8.3. Băng chuyền công nghiệp và chi tiết chuyển động trượt
Trên các mặt bàn băng tải con lăn hoặc mặt bàn trượt dẫn hàng hóa, bu lông đầu dẹt là bắt buộc. Đầu ốc phẳng tuyệt đối giúp thùng hàng trượt qua bề mặt trơn tru mà không bị mắc kẹt.
Chi tiết giữ chặt các tấm lót sàn trượt bằng nhựa Teflon hoặc thép chống mài mòn vào khung máy. Độ bền chống rỉ của inox giúp sàn trượt duy trì độ sạch sẽ trong nhà máy đóng gói thực phẩm.
8.4. Lắp đặt vỏ máy và thiết bị điện tử
Các tấm vỏ bọc kim loại của tủ bảng điện và thiết bị phân phối thường dùng vít đầu bằng để cố định. Bề mặt phẳng phiu giúp việc dán nhãn decal cảnh báo hoặc lắp mặt kính hiển thị diễn ra phẳng lì.
Chi tiết đem lại phong cách thiết kế phẳng hiện đại cho các thiết bị công nghệ cao. Khả năng chống oxy hóa của Inox 304 bảo vệ các bo mạch điện tử bên trong khỏi sự xâm nhập của rỉ sét.
—
9. Hướng dẫn lựa chọn bu lông đầu dẹt chuẩn xác
Để đảm bảo độ bền cơ học và tính tương thích lắp ráp, việc chọn mua cần căn cứ vào các bước sau. Quá trình tính toán chu đáo giúp loại trừ rủi ro gãy ốc hoặc sai lệch quy cách:
9.1. Xác định đường kính ren và tải trọng kéo
Đường kính ren danh nghĩa M phải được chọn dựa trên độ dày tấm phôi và tải trọng làm việc dự kiến. Cần lưu ý đường kính đầu dk của ốc đầu dẹt thường lớn hơn đường kính thân ren rất nhiều.
Cần đảm bảo diện tích bản phôi đủ rộng để khoét miệng lỗ nón mà không làm xé rách mép tấm. Kiểm tra bước ren tiêu chuẩn đảm bảo ăn khớp với lỗ taro ren trên máy.
9.2. Đo chiều dài tổng thể chính xác
Người thiết kế cần nhớ rõ chiều dài danh định L của bu lông đầu dẹt được đo trên toàn bộ thân ốc. Chiều dài này bao gồm cả chiều cao đầu nón k, không được đo từ đáy đầu như các loại khác.
Chiều dài phải đảm bảo phần ren ăn sâu vào lòng phôi tối thiểu bằng một lần đường kính thân. Nếu dùng với đai ốc, thân ren phải nhô ra ngoài đai ốc tối thiểu hai đến ba bước ren.
9.3. Lựa chọn mác inox theo môi trường làm việc
Môi trường sử dụng quyết định trực tiếp tới tuổi thọ chống rỉ sét của bu lông trong thực tế. Chọn mác Inox 201 cho môi trường trong nhà khô ráo để tối ưu hóa ngân sách dự án.
Chỉ định mác Inox 304 cho môi trường thông thường, thiết bị y tế hoặc các công trình dân dụng ngoài trời. Lựa chọn mác Inox 316 cho môi trường hơi mặn ven biển, giàn khoan hoặc tiếp xúc hóa chất tẩy rửa.
—
10. Hướng dẫn lắp đặt và bảo quản
Quy trình thi công bu lông đầu dẹt đòi hỏi sự cẩn trọng cao độ để đảm bảo tính phẳng phiu cơ học. Dưới đây là các bước thao tác chuẩn mực cùng quy định lưu kho an toàn:
10.1. Các bước thao tác lắp ráp chuẩn kỹ thuật
Quy trình lắp ráp bu lông lục giác chìm đầu dẹt diễn ra tuần tự theo các bước sau:
- Khoan lỗ dẫn hướng xuyên qua tấm phôi và dùng mũi khoét vát miệng lỗ chuẩn góc 90 độ.
- Làm sạch phoi khoan, bụi bẩn và mạt sắt bám dính trong miệng lỗ nón và lòng lỗ ren.
- Đặt bu lông vào lỗ và dùng tay vặn nhẹ nhàng hai đến ba vòng ren đầu tiên để định tâm.
- Cắm mũi cây khóa lục giác ngập sâu chạm đáy hốc sáu cạnh của đầu mũ bu lông.
- Vặn siết đều tay theo chiều kim đồng hồ cho đến khi mặt phẳng đầu bu lông nằm ngang mặt phôi.
10.2. Lưu ý chống toét hốc lục giác và cháy ren
Do hốc lục giác của bu lông đầu dẹt nông hơn đầu trụ, người thợ phải cắm mũi khóa thật sâu chạm đáy. Cần giữ cây khóa thẳng góc với mặt phẳng bu lông trong suốt quá trình vặn siết.
Thép không gỉ có đặc tính dẻo và dễ phát sinh nhiệt ma sát cao khi siết bằng máy ở tốc độ lớn. Người thợ nên bôi một lớp mỡ bôi trơn chuyên dụng lên ren và siết bằng tay với tốc độ vừa phải.
10.3. Quy chuẩn bảo quản trong kho hàng
Bu lông cần được đóng gói kín trong túi nilon hoặc khay nhựa có nhãn mác ghi rõ quy cách kích thước. Cần phân tách riêng biệt giữa khu vực lưu kho hàng Inox 201, Inox 304 và Inox 316.
Khu vực kho phải đảm bảo khô ráo, thoáng mát và cách ly với bụi mạt sắt thép carbon trên sàn xưởng. Mạt sắt bám vào bề mặt inox có thể bị oxy hóa tạo thành các vết ố vàng làm mất thẩm mỹ chi tiết.
—
11. Các lỗi thường gặp khi sử dụng và cách phòng tránh
Trong quá trình gia công và lắp đặt thực tế, người thợ cần lưu ý các sai sót kỹ thuật phổ biến. Việc khắc phục sớm các lỗi này giúp mối ghép đạt độ chuẩn xác cơ học cao:
11.1. Khoan lỗ vát sai góc hoặc không đủ độ sâu
Lỗi phổ biến nhất là dùng mũi khoan vát góc 60 độ hoặc 120 độ để khoét lỗ cho bu lông góc 90 độ. Sự sai lệch góc khiến đầu bu lông không thể tỳ kín vào phôi, làm giảm diện tích tiếp xúc chịu tải.
Khoan lỗ vát quá nông khiến mặt đầu bu lông bị nhô cao lên tạo thành gờ sắc cản trở chuyển động. Ngược lại, khoan vát quá sâu làm đầu bu lông bị tụt sâu xuống lòng phôi, làm mất thẩm mỹ kết cấu.
11.2. Đo sai chiều dài danh định của sản phẩm
Nhiều người mua áp dụng thói quen đo chiều dài bu lông đầu trụ sang để đo bu lông đầu dẹt. Hậu quả là chiều dài ren thực tế bị ngắn đi một đoạn đúng bằng chiều cao của đầu nón vát k.
Đoạn ren ăn khớp quá ngắn không đủ khả năng chịu lực kéo làm mối ghép dễ bị tuột trượt ren. Người mua cần kiểm tra kỹ bản vẽ và ghi nhớ quy ước đo toàn bộ chiều dài của dòng đầu dẹt.
11.3. Dùng sai cỡ lục lăng và siết quá mô-men cho phép
Sử dụng cây lục lăng bị mòn vẹt đầu hoặc sai kích cỡ sẽ làm toét tròn miệng hốc sáu cạnh. Khi hốc lục giác đã bị trờn, việc tháo dỡ bu lông đầu dẹt nằm chìm sẽ vô cùng khó khăn.
Bên cạnh đó, việc dùng đòn bẩy siết quá lực thiết kế có thể làm vặn đứt cổ nón của bu lông. Người thi công cần tra cứu bảng mô-men siết khuyến nghị và thao tác với lực vặn vừa đủ an toàn.
—
12. Câu hỏi thường gặp về bu lông inox đầu dẹt (FAQ)
Dưới đây là giải đáp cho những thắc mắc kỹ thuật phổ biến nhất của khách hàng khi tìm hiểu về dòng sản phẩm bu lông lục giác chìm đầu dẹt:
12.1. Bu lông inox lục giác chìm đầu dẹt là gì?
Đây là chi tiết lắp xiết bằng thép không gỉ, có mặt trên đầu dẹt phẳng, cổ nón vát 90 độ và hốc lục giác chìm bên trong để vặn siết.
12.2. Đầu dẹt có khác đầu bằng không?
Không, trong thực tế thương mại tại Việt Nam, đầu dẹt và đầu bằng là hai cách gọi đồng nghĩa để chỉ dòng vít có mặt đầu phẳng.
12.3. Chiều dài bu lông đầu dẹt đo như thế nào?
Chiều dài danh định L của bu lông đầu dẹt được đo trên toàn bộ chiều dài sản phẩm, tính từ mặt phẳng đỉnh đầu đến hết đuôi ren.
12.4. Góc vát cổ bu lông đầu dẹt là bao nhiêu độ?
Theo tiêu chuẩn quốc tế DIN 7991 và ISO 10642, góc vát nón cổ của bu lông đầu dẹt hệ mét là góc 90 độ.
12.5. Có cần khoét lỗ vát khi lắp bu lông đầu dẹt không?
Bắt buộc phải khoét miệng lỗ góc 90 độ tương ứng trên phôi thì đầu bu lông mới có thể chìm ngang bằng với bề mặt kim loại.
12.6. Bu lông đầu dẹt Inox 304 và Inox 316 khác nhau ra sao?
Inox 316 có bổ sung nguyên tố Molypden giúp chống ăn mòn trong môi trường hơi muối biển và hóa chất tốt hơn Inox 304.
12.7. Dụng cụ nào dùng để siết bu lông đầu dẹt?
Sản phẩm sử dụng cây khóa lục giác (còn gọi là lục lăng) hoặc đầu tuýp lục giác có kích cỡ tương thích với hốc sáu cạnh.
13. Chú ý khi lựa chọn và sử dụng bu lông inox lục giác chìm đầu dẹt
Bu lông inox lục giác chìm đầu dẹt là chi tiết chuyên dụng cho các mối ghép đòi hỏi bề mặt phẳng phiu tuyệt đối. Khi đo đạc hoặc đặt hàng, người mua phải ghi nhớ chiều dài danh định bao gồm toàn bộ chiều cao của đầu nón vát. Tấm phôi kim loại bắt buộc phải được gia công khoét miệng lỗ nón góc 90 độ với độ sâu chuẩn xác để đón lấy cổ bu lông. Do tiết diện cổ nón mỏng và hốc lục giác nông hơn đầu trụ, người thao tác không siết quá mô-men cho phép để tránh làm toét hốc hoặc nứt cổ bu lông. Bản vẽ kỹ thuật và mẫu sản phẩm từ nhà sản xuất là căn cứ chuẩn xác nhất khi đặt hàng.
—
14. Kết luận
Bu lông inox lục giác chìm đầu dẹt là giải pháp liên kết hoàn hảo cho các thiết kế cơ khí hiện đại đòi hỏi tính thẩm mỹ và độ gọn gàng. Cấu tạo nón vát 90 độ giúp chi tiết giấu kín đầu ốc vào lòng phôi, loại bỏ hoàn toàn các gờ sắc cản trở chuyển động.
Kỹ sư và người thi công cần nắm vững kỹ thuật khoét lỗ chìm và quy ước đo chiều dài đặc thù của dòng sản phẩm này. Việc lựa chọn đúng mác thép inox cùng quy trình siết lực chuẩn mực sẽ giúp toàn bộ hệ thống máy móc vận hành an toàn và bền bỉ dài lâu.
15. Liên hệ mua bu lông inox lục giác chìm đầu dẹt
Cơ Khí Việt Hàn cung cấp và tư vấn các loại bu lông inox, vít đầu bằng, vít lục giác chìm và phụ kiện lắp xiết cơ khí theo quy cách thực tế.
✅ Cung cấp bu lông inox lục giác chìm đầu dẹt theo kích thước và vật liệu thực tế.
✅ Tư vấn lựa chọn đường kính ren, chiều dài, vật liệu và tiêu chuẩn phù hợp.
✅ Hỗ trợ thông tin kỹ thuật và quy cách sản phẩm theo nhu cầu sử dụng.
📍 Địa chỉ: 100-B3 Nguyễn Cảnh Dị, KĐT Đại Kim, Hoàng Mai, Hà Nội
📞 Hotline/Zalo: 0979293644
🌐 Website: https://cokhiviethan.com.vn
✉️ Email: cokhiviethan.hanoi@gmail.com / bulongviethan@gmail.com
🔗 Tham khảo thêm các bài viết
- Bu Lông Inox Đầu Tròn Cổ Vuông (DIN 603): Cấu Tạo, Thông Số Kỹ Thuật Và Hướng Dẫn Lắp Đặt
- Bu Lông Nở Inox (Tắc Kê Nở): Phân Loại, Thông Số Kỹ Thuật Và Mẹo Thi Công Chịu Tải Trọng Nặng
- Đai Ốc Hàn 3 Chân Inox (DIN 929): Cấu Tạo, Nguyên Lý Và Bí Quyết Hàn Điểm Không Cháy Ren
- Long Đen (Vòng Đệm) Phẳng Inox DIN 125-A: Linh Hồn Chịu Tải Của Mọi Kết Cấu Cơ Khí
- Thanh Ren (Ty Ren) Inox DIN 975: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Thi Công Treo Trần Chống Trờn Ren
- Nút Bịt Ren Ngoài Inox (Hex Plug / Male Thread Plug): Thông Số, Bảng Giá Và Tuyệt Chiêu Bít Bùng Áp Lực
- U-Bolt Inox (Cùm U / Bu Lông Chữ U) DIN 3570: Thông Số Kỹ Thuật, Sức Chịu Tải Và Mẹo Kẹp Ống Chống Móp